深圳五金冲压件加工深度指南:从模具开发到批量交付的关键要点
在珠三角的制造业版图里,深圳五金冲压件一直扮演着"隐形骨架"的角色。小到一块逆变焊机内部的散热支架,大到整套机箱机柜的结构件,背后都离不开五金冲压件加工这道基础工序。对于采购、结构工程师和产品经理来说,理解冲压工艺的边界与逻辑,往往比单纯比价更能决定项目成败。本文结合深圳本地的产业配套特点,系统梳理五金件冲压的材料选择、模具开发、加工流程与品控要点,帮助你在寻找冲压件定制供应商时少走弯路。
一、为什么深圳成为五金冲压件产业的聚集地
深圳及周边的东莞、惠州构成了全球密度最高的电子与电气制造带。这里聚集了大量逆变焊机、电源设备、通信机柜、新能源充电桩、工业自动化控制柜的整机厂,它们对钣金件、冲压件的需求呈现出"多品种、中小批量、交期短"的特征。正是这种下游结构,塑造了深圳五金冲压件行业的几个鲜明特点:
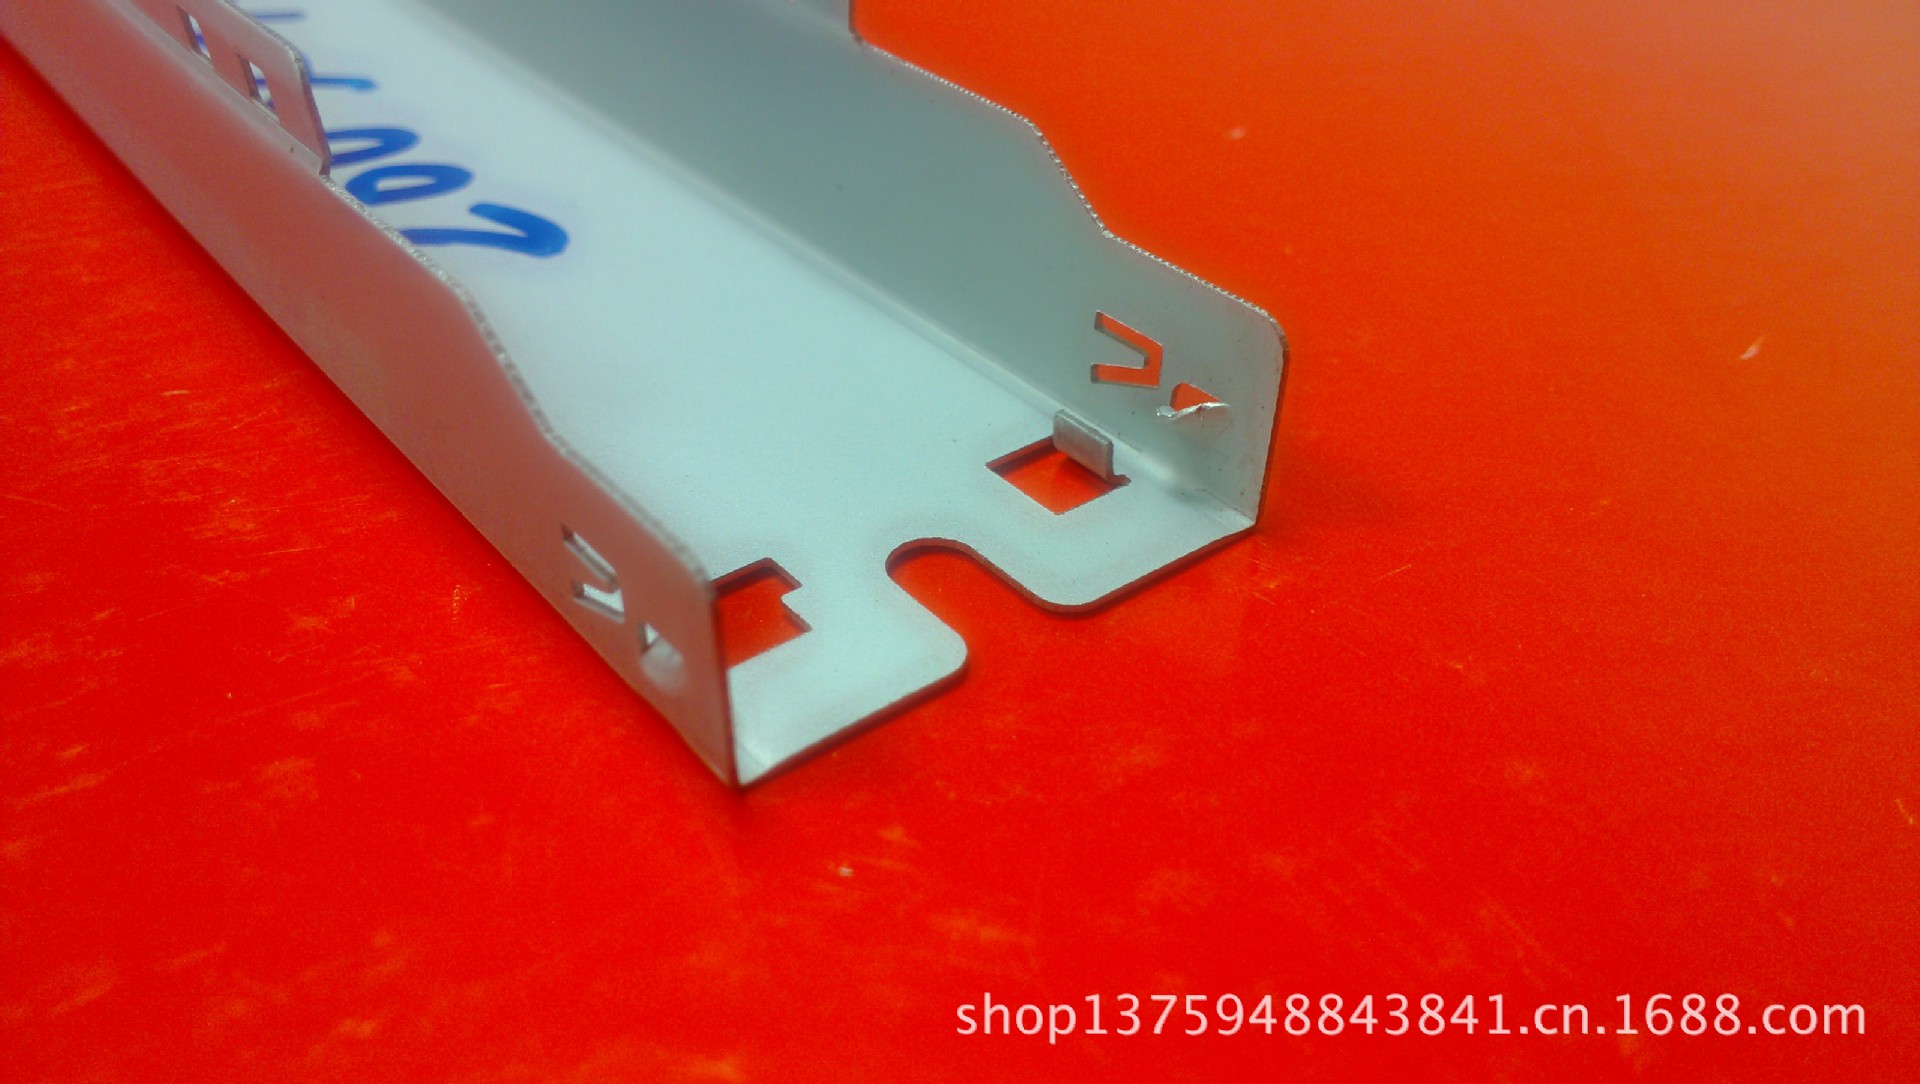
- 配套半径短:从开模、冲压到表面处理、组装,通常可以在几十公里范围内闭环完成,打样周期常压缩到3至7天。
- 工艺组合灵活:单一冲压往往无法满足成品需求,深圳钣金加工与冲压工艺常被打包提供,冲压+折弯+焊接+喷涂一站式交付。
- 模具响应快:本地深圳模具厂数量众多,模具加工、修模、改模的沟通成本低,适合产品迭代频繁的行业。
- 出口导向明显:不少钣金冲压件厂家长期服务海外客户,熟悉RoHS、REACH等环保要求以及欧美客户的检验习惯。
对于采购方而言,这意味着在深圳寻找供应商,本质上是采购一整套"快速响应的制造能力",而不只是买几吨铁皮。
二、五金冲压件加工的主要工艺类型
谈到冲压,很多人第一反应是"用冲床压一下",实际上五金冲压件加工包含一系列分工明确的成形方式,不同工艺对应不同的模具结构和成本模型。
1. 冲裁与落料
利用冲裁模将板材分离,得到所需外形轮廓。这是最基础也最常用的工序,适用于垫片、连接片、支架等平板类零件。冲裁件的断面通常分为塌角、光亮带、断裂带和毛刺四个区域,毛刺高度是衡量模具间隙是否合理的重要指标。
2. 弯曲与成形
通过折弯模把平板件弯成L形、U形、Z形等结构。弯曲工艺最需要关注的是回弹问题——材料越薄、强度越高,回弹越明显。不锈钢和弹簧钢的回弹量通常大于冷轧板,需要在模具设计阶段预留补偿角。
3. 拉深与拉伸
将平板毛坯加工成杯形、盒形等空心件,常见于电机外壳、屏蔽罩、传感器壳体。拉深需要控制压边力、拉深系数和润滑条件,否则容易出现起皱或拉裂。
4. 连续模与级进模冲压
把多道工序集成在一套模具上,条料在模具内逐步送进,一次行程完成冲孔、切边、弯曲、成形、落料。这种方案适合产量较大的冲压件定制项目,虽然模具投入更高,但单件成本低、一致性极佳,是焊机配件、电子五金件的常见选择。
三、模具是冲压件的灵魂:谈五金模具加工
业内常说"冲压件的品质是模具决定的,不是冲床决定的",这句话并不夸张。五金模具加工的精度直接决定了零件尺寸公差、断面质量和模具寿命。一套合格的冲压模通常要经过以下环节:
- 产品分析与DFM评审:检查零件是否存在尖角、窄槽、过深拉深等不利于冲压成形的结构,提前给出优化建议。
- 排样设计:确定材料利用率、送料步距和搭边宽度,直接影响后续的冲压件成本。
- 模具结构设计:选择单工序模、复合模还是级进模,确定导柱导套、卸料板、定位销的形式。
- 模架与模芯加工:慢走丝、CNC加工中心、电火花、坐标磨等设备保证型腔精度,关键尺寸常控制在±0.01mm以内。
- 试模与改模:通过试冲验证尺寸、毛刺和送料顺畅度,反复微调直至稳定量产。
模具钢材的选择同样关键。Cr12MoV、SKD11适用于一般冲裁和弯曲,SKH-9等高速钢多用于高产量级进模,而硬质合金模则用于硅钢片、铜带等大批量薄料冲压。模具寿命从几万次到几百万次不等,取决于材料、间隙、润滑与日常保养。
四、常见冲压材料与选型建议
材料占冲压件总成本的比例往往超过一半,选对材料既是技术问题,也是成本问题。以下是深圳五金冲压件行业常用的几类材料:
- 冷轧板(SPCC):表面平整、成本低、成形性好,适合机箱机柜内部结构件,通常需要后续喷粉或电镀防锈。
- 镀锌板(SECC/SGCC):自带锌层,耐腐蚀性优于冷轧板,是机箱机柜加工的主流选择,但冲裁断面易出现锌层脱落,需要控制模具间隙。
- 不锈钢(304/316/430):强度高、耐腐蚀,适合户外设备、食品机械和医疗设备配件,但加工硬化明显,对模具磨损较大。
- 铝及铝合金(1060/5052/6061):密度低、导热好,常用于散热件、面板和轻量化结构件,阳极氧化后外观质感佳。
- 铜及铜合金(T2紫铜、H62黄铜):导电导热性能优异,广泛用于接线端子、导电排、屏蔽件。
- 硅钢片:用于电机铁芯、变压器铁芯的叠片冲压,对毛刺和叠压系数要求严格。
厚度方面,常规五金件冲压的适用区间约为0.1mm至6mm;超过6mm的厚板通常转向激光切割配合折弯的钣金工艺,而非传统冲压。
五、逆变焊机配件:冲压工艺的典型应用场景
逆变焊机是深圳制造业的优势产品之一,其内部结构中大量使用冲压件与钣金件。一台典型的逆变直流焊机,涉及的金属零部件可能包括:
- 主变压器与电抗器的铁芯叠片、夹件
- IGBT、整流桥的铝制散热器与压条
- 机箱底板、侧板、面板等钣金结构件
- 接线端子、导电铜排、输出端子座
- 内部安装支架、固定卡扣、风道导流板
这类零件的特点是批量适中、品种多、对导电性和散热性有明确要求,同时需要与整机的EMC设计和散热风道匹配。因此逆变焊机配件供应商不仅要会冲压,还要理解电气设备的装配逻辑。对于焊机整机厂来说,把冲压件、钣金件集中交给一家能提供焊机配件批发的配套厂,可以显著减少供应商管理成本和来料批次差异。
六、机箱机柜加工:钣金与冲压的协同
机箱机柜定制是另一个对冲压能力要求较高的领域。标准19英寸机柜、户外防水机柜、充电桩柜体、控制柜等产品,通常需要以下工序组合:
- 激光切割下料或数控冲床加工(实现孔位、百叶窗、散热孔)
- 数控折弯成形,保证角度精度与外观棱线一致
- 焊接与打磨(点焊、氩弧焊、螺柱焊)
- 表面处理:喷粉、喷漆、电镀锌、钝化
- 丝印、装配、包装
其中,通风孔、安装孔、卡扣位等大批量重复特征,采用冲压模具完成效率远高于逐个激光切割。这也是为什么成熟的深圳钣金加工企业往往同时具备模具开发与冲压生产能力,能够根据批量大小在"激光切割"和"模具冲压"之间做最优选择。
七、冲压件定制的完整流程
一个规范的冲压件定制项目,通常遵循以下路径:
- 需求沟通:提供3D图纸(STEP/IGES)或2D图纸(DWG/PDF),说明材料、厚度、表面处理、年用量和交期要求。
- DFM与报价:工程团队评估工艺可行性,给出模具费用与单件价格的拆分报价。
- 模具开发:确认后启动五金模具加工,常规简单模约7至15天,复杂级进模可能需要20至30天。
- 打样确认:提供首件样品与检测报告,客户组装验证后签样。
- 批量生产:按订单排产,冲压过程中执行首检、巡检、末检。
- 检验与出货:依据图纸或客户标准抽检,出具尺寸报告、材质证明与出货检验报告。
对于结构尚未定型的产品,建议先采用激光切割或简易模小批量验证,待设计冻结后再投入正式模具,避免改模造成的额外成本。
八、如何判断一家钣金冲压件厂家是否靠谱
深圳的五金加工企业数量庞大,能力参差不齐。筛选供应商时,可以重点考察以下几个维度:
- 设备清单:冲床吨位范围(常见25T至400T)、是否配备高速冲床、数控折弯机、激光切割机、攻牙机等。
- 模具能力:自有模具车间意味着修模改模响应快,交期更可控;纯代工冲压的工厂在遇到模具问题时往往束手无策。
- 检测手段:二次元影像仪、三次元测量仪、硬度计、盐雾试验箱、膜厚仪等,是品质稳定的硬件基础。
- 表面处理资源:自有或长期合作的电镀、喷粉产线,直接影响外观件的交付节奏。
- 品控体系:是否通过ISO9001,是否有明确的来料检验、过程检验、出货检验流程。
- 沟通效率:工程对接是否顺畅、问题反馈是否及时,往往比价格差异更能影响长期合作体验。
九、冲压件常见缺陷与质量控制要点
批量冲压过程中,以下问题最为常见,也最能反映厂家的工艺水平:
- 毛刺过大:多因模具间隙偏大或刃口磨损,需要及时修磨或调整间隙。
- 尺寸超差:可能源于回弹补偿不足、送料不准或模具磨损,需通过首件检测及早发现。
- 压伤与划痕:常见于材料表面防护不足或模具表面有异物,对喷涂件、外观件影响较大。
- 变形与翘曲:薄料冲裁后应力释放所致,可通过增加校平工序或优化排样改善。
- 拉深起皱与开裂:与压边力、拉深系数、润滑条件密切相关。
成熟的做法是建立"模具履历卡",记录每次修模时间、冲次和产生的质量问题,用数据驱动预防性维护,而不是等出问题再救火。
十、选择瑞科华五金:把冲压件交给懂工艺的团队
瑞科华五金(ruikehua.com)专注于深圳五金冲压件、五金模具加工与钣金结构件的生产制造,服务范围覆盖逆变焊机配件、机箱机柜加工、电子电气五金件等多个方向。从模具设计开发到冲压、折弯、焊接、表面处理,我们提供冲压件定制的一站式配套能力,既能承接中小批量的快速打样,也能满足焊机配件批发与机箱机柜定制的稳定量产需求。
在实际合作中,我们更愿意在项目早期介入:帮客户判断某个结构是否适合冲压、材料能否替换以降低成本、模具方案应该用单工序模还是级进模。这些看似前置的沟通,往往能为客户省下后期大量的改模费用和交期损失。
如果你正在为手头的五金件冲压项目寻找稳定的深圳钣金加工与冲压配套商,欢迎带着图纸与我们聊聊。把需求说清楚,把工艺算明白,剩下的交给产线。