深圳五金冲压件全解析:从模具开发到批量交付的制造逻辑

在深圳及珠三角的制造业版图里,五金冲压件几乎是"隐形的基础零件"。它藏在逆变焊机的机箱内部、通信机柜的安装支架上、电源模块的固定片里,也出现在消费电子、汽车电子、新能源设备的结构件中。对采购和研发来说,能否找到一家既能开模、又能稳定批量交付的深圳五金冲压件供应商,往往直接决定了整机产品的成本结构与上市节奏。本文从工艺、模具、材料、选型到供应商评估,系统梳理五金冲压件加工的关键知识点。
一、深圳五金冲压件的产业优势从何而来
深圳及周边地区形成了电子元器件、模具、钣金、表面处理、组装测试高度集聚的产业链条,这种"一小时内配齐上下游"的生态,是深圳五金冲压件能够快速响应市场的根本原因。具体体现在几个方面:
- 模具配套密集:深圳模具厂数量多、分工细,从慢走丝、CNC加工中心到镜面放电、热处理,模具零件的加工周期可以压缩到数天。
- 材料供应便捷:冷轧板、镀锌板、不锈钢、铝板、铜带等常用卷料与板材在本地即可现货采购,减少等待与运输成本。
- 打样迭代快:研发阶段的手板、小批试产,通常3至7天可以出样,便于整机厂快速验证结构设计。
- 人才与设备集中:冲压工、模具师傅、品质工程师储备充足,伺服冲床、高速冲床、自动化送料线普及率高。
因此,当企业需要冲压件定制或焊机配件批发时,选择深圳钣金加工与冲压配套齐全的厂家,往往在交期和沟通成本上更有优势。
二、五金冲压件加工的核心工序
一件冲压件从卷料到成品,通常要经过多道工序的组合。理解这些工序,有助于在图纸评审阶段就判断工艺可行性与成本构成。
- 下料:通过剪板、激光切割或模具落料,将卷材/板材裁成合适尺寸的坯料。
- 冲裁:利用冲床与模具完成落料、冲孔、切边,是决定轮廓精度的关键工序。
- 折弯与成型:折弯机或成型模使平板变为立体结构,需关注折弯顺序、回弹补偿与最小折弯半径。
- 拉伸与翻边:用于制造杯形、盒形或带翻边孔的零件,需计算拉伸系数避免开裂起皱。
- 攻牙与铆接:压铆螺母、压铆螺柱、拉铆、自攻牙等,直接影响后续装配效率。
- 焊接与组装:点焊、氩弧焊、激光焊用于组合件,钣金冲压件常与焊接工艺配合。
- 表面处理:电镀锌、镀镍、镀锡、钝化、喷粉、喷漆、阳极氧化、拉丝等,兼顾防护与外观。
以冲裁力估算为例,可按 F = L × t × τ 计算(L为冲裁轮廓周长,t为板厚,τ为材料抗剪强度,一般取抗拉强度的0.8倍左右),再叠加卸料力与推件力,据此选择合适吨位的冲床。这一步做扎实,能避免"小机床拉大活"导致的模具损伤和尺寸漂移。
三、五金模具加工:精度与成本的分水岭
冲压件的稳定性,八成取决于模具。深圳五金冲压件的报价差异,很多时候并不在材料上,而在模具结构、材料等级和加工精度上。
- 模具类型:单工序模适合小批量、结构简单的零件;复合模一次行程完成多工序,效率高;连续模(级进模)适合大批量、多工位成型,可实现自动送料与高速冲压。
- 模具材料:Cr12MoV、SKD11、DC53、加硬合金等,硬度与耐磨性不同,直接决定模具寿命。普通模具寿命可达数十万次,硬质合金模具可稳定在百万次以上。
- 加工设备:慢走丝、镜面火花机、CNC加工中心、精密磨床的精度水平,决定了凸凹模间隙能否控制在合理区间。
- 试模与调模:首件检验、尺寸报告、毛刺判定、送料顺畅度确认,是模具交付前的必要环节。
对于五金件冲压这类对尺寸一致性要求较高的产品,建议优先选择具备自主模具加工能力的深圳模具厂合作,模具修配、改模、量产后维护都会更省心。
四、常用材料与典型厚度范围
- 冷轧板(SPCC):成本低、成型性好,常用于机箱内部支架、盖板,厚度0.5~3.0mm。
- 电镀锌板(SECC)/热镀锌板(SGCC):自身具备一定防腐能力,多用于机柜、户外设备结构件。
- 不锈钢(SUS304/301/430):强度与耐蚀性佳,常见于逆变焊机配件、医疗与食品设备,加工时需注意硬化与回弹。
- 铝及铝合金(5052/6061):轻量化,适合散热件、面板、外壳,表面可阳极氧化。
- 铜及铜合金(T2、H62、C2680):导电导热优异,用于接线端子、铜排、屏蔽罩。
- 硅钢片:用于变压器铁芯、电抗器叠片等电磁类零件。
材料选型要同时考虑强度、耐蚀、导电、成本与后续表面处理工艺的兼容性,避免"用得起却处理不好"的情况。
五、逆变焊机配件与机箱机柜加工的典型需求
在焊机与电力电子行业,冲压件的角色非常具体。逆变焊机配件通常包括机箱外壳、面板、底板、散热器支架、变压器夹件、电抗器铁芯夹件、风扇罩、把手、接线端子板、铜排连接件等,特点是批量稳定、尺寸一致、兼顾散热与绝缘间距。
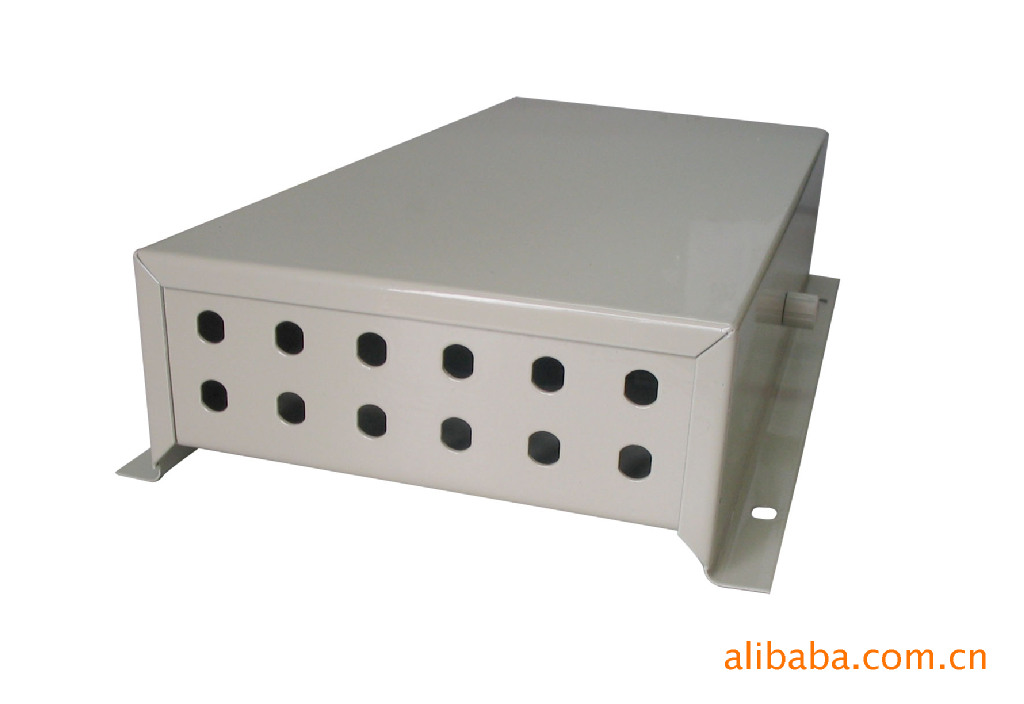
而机箱机柜加工则更强调结构强度与装配精度:19英寸机架、网络机柜、配电柜、控制柜常使用1.0~3.0mm冷轧板或镀锌板,涉及下料、折弯、冲孔、焊接、打磨、喷涂等多道工序。如果冲压与钣金能在同一家工厂完成,机箱机柜定制的尺寸链更容易控制,装配干涉问题也能在厂内提前发现。
六、冲压件定制的标准流程
- 提供图纸或实物样品,明确材料、厚度、表面处理、公差与年用量。
- 工艺评审:判断是否需要开模、模具类型、工序数量与潜在风险点。
- 报价:区分模具费、单件加工费、材料费与表面处理费。
- 模具设计与加工:出模具图,安排开模。
- 打样与首件确认:提供样品与检测报告,客户装机验证。
- 小批试产与工艺固化:确认参数、检具与作业标准。
- 批量生产与出货检验:按AQL或客户标准抽检,包装防刮防潮。
流程清晰、节点可查,是判断一家深圳五金冲压件厂家是否专业的重要信号。
七、如何筛选靠谱的深圳钣金冲压件厂家
- 设备能力:冲床吨位范围(如25T~200T)、是否配备伺服冲床、自动送料机、折弯机、激光切割机。
- 模具能力:能否自主设计制造模具,改模响应速度如何。
- 检测能力:卡尺、千分尺、二次元、三次元、盐雾试验、硬度计、拉力测试等配置情况。
- 体系与文件:是否通过ISO9001等体系认证,能否提供材质证明、检测报告、PPAP资料。
- 行业经验:是否有焊机、电源、通信、新能源等相近行业的量产案例。
- 沟通效率:工程对接是否顺畅,异常处理是否及时。
价格固然重要,但对结构件而言,一致性、交期和异常响应能力往往对总成本影响更大。
八、质量控制与常见缺陷防治
冲压件的常见缺陷包括毛刺过大、尺寸超差、压伤划痕、变形翘曲、开裂与起皱。对应的控制手段包括:
- 模具间隙合理、刃口定期研磨,控制毛刺高度。
- 建立首件、巡检、终检三级检验机制,关键尺寸做CPK统计。
- 材料入厂检验,确认厚度、硬度与力学性能符合要求。
- 工序间使用周转箱与隔板,避免磕碰划伤。
- 表面处理前后分别设定外观标准与限度样板。
九、行业趋势:自动化与一体化配套
随着人工成本上升和精度要求提高,深圳五金冲压件行业正加速向高速连续模、机械手自动上下料、视觉检测、在线尺寸监控方向发展。同时,客户更倾向选择"冲压+钣金+焊接+表面处理"一体化配套的供应商,以减少多厂协作带来的交期与品质波动。对于有焊机配件批发需求的企业来说,稳定的产能与可复制的品质标准,比单纯的低价更具长期价值。
十、结语
五金冲压件看似简单,实则牵动模具、材料、设备、工艺与质量管理多个环节。选择深圳五金冲压件供应商时,建议把模具能力、检测手段、行业案例和交付稳定性放到同一张评估表里权衡。对于逆变焊机配件、机箱机柜、钣金结构件的采购方而言,找到一家能够同时承担五金冲压件加工与深圳钣金加工、并支持冲压件定制与焊机配件批发的合作伙伴,往往能让产品从打样到量产的路径顺畅许多。