深圳五金冲压件采购指南:从工艺、模具到交期的实战解读
在珠三角的制造业版图里,深圳五金冲压件一直是个绕不开的品类。无论是逆变焊机外壳里的散热支架、机箱机柜上的安装板,还是消费电子内部的弹片与屏蔽罩,背后几乎都有冲压工艺的影子。很多采购朋友第一次接触五金冲压件加工时,往往只关心"多少钱一件",但真正决定价格、品质和交期的,其实是模具、材料、公差与生产管理这一整套链条。这篇文章从实际生产角度,把深圳五金冲压件的选型逻辑讲清楚。
为什么深圳的五金冲压件供应链如此集中
深圳及周边(东莞、惠州)形成了国内少见的五金冲压件产业集群。原因并不复杂:上游有模具钢材、铜铝板材的现货市场,下游有电子、电气、通信、新能源、焊机设备等大量需求方,中间还夹着电镀、喷涂、阳极氧化等表面处理厂。一件冲压件从开模到出货,往往在30公里半径内就能全部走完。

这种密度带来的直接好处有三个:
- 打样速度快。常规的冲压件定制,简单单工序模3~5天可以出样,中等复杂度的连续模通常7~12天。
- 配套成本低。表面处理、热处理、线切割外协都在附近,物流和沟通成本被大幅摊薄。
- 小批量也能接。不少深圳模具厂愿意接几百件到几千件的订单,这在北方一些产区比较难谈。
不过要提醒一点,产业集中不等于每家都靠谱。同样是钣金冲压件厂家,有的只做来料加工,有的能提供从模具设计到成品组装的一站式服务,能力差距很大。
常见的五金冲压工艺有哪些
五金件冲压听起来笼统,实际包含多种成形方式,不同工艺对模具结构和设备吨位的要求完全不同。
- 冲裁(落料、冲孔):最基础的工序,用模具把板材分离成所需形状。关注点是断面质量、毛刺高度和材料利用率。
- 弯曲:把平板折成L形、U形或Z形。难点在于回弹控制,角度公差通常要控制在±0.5°~±1°。
- 拉深(拉伸):把平板变成立体腔体,比如焊机外壳、电机端盖。拉深系数、压边力和润滑是关键参数。
- 成形与翻边:包括压筋、压窝、翻孔、涨形等,用来增加结构刚度或做出装配特征。
- 连续模(级进模)冲压:在一副模具内完成多道工序,适合大批量、小体积的精密件,效率高但模具投入大。
实际生产中,一个零件往往需要多道工序组合。比如逆变焊机配件里的铜排连接件,可能是"落料—冲孔—折弯—攻牙—表面处理"五道工序串联。
材料选型:决定冲压件性能的第一步
材料选错,后面怎么调都白搭。深圳五金冲压件常用的板材大致分几类:
- 冷轧板 SPCC:成本低、成形性好,适合做机箱机柜内部结构件,但必须做表面处理防锈。
- 镀锌板 SECC / SGCC:自带防腐层,常用于机箱机柜加工和焊机外壳,切口处需注意防锈处理。
- 不锈钢 SUS304 / SUS301:耐腐蚀、强度高,301弹性更好,适合做弹片、卡簧;304多用于外观件和食品设备配件。
- 铝板 AL5052 / AL6061:重量轻、散热好,逆变焊机配件和机箱面板用得很多,5052成形性优于6061。
- 铜及铜合金:紫铜 T2 导电性好,用于电极、导电排;黄铜 H62 适合做端子、接插件。
- 硅钢片:用于变压器铁芯、电感铁芯,对冲裁毛刺和叠片精度要求较高。
选材时要同时考虑三个维度:使用环境(是否潮湿、是否高温)、力学要求(是否需要弹性、是否承重)、加工要求(是否需要折弯、拉深)。只看价格选料,后期返工的成本往往更高。
五金模具加工:冲压件的"母体"
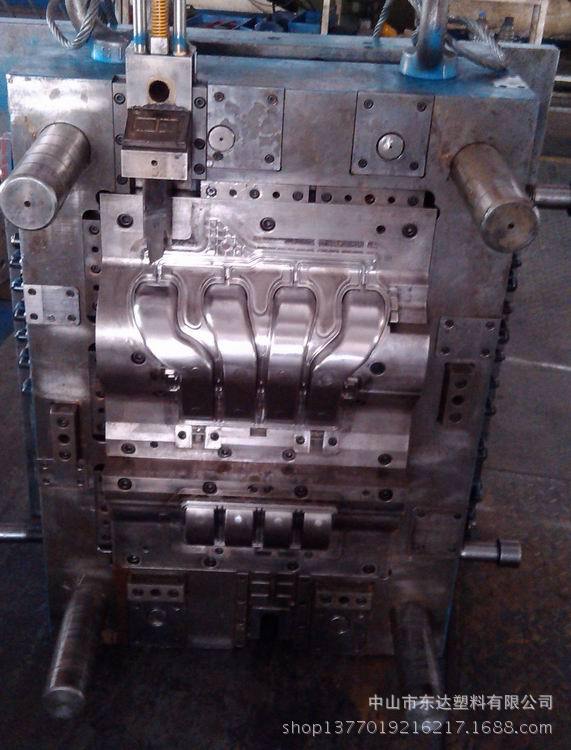
冲压件的尺寸稳定性,八成取决于模具。五金模具加工涉及设计、选材、加工、装配、试模几个阶段,每一环都会影响模具寿命和产品一致性。
模具钢材方面,Cr12MoV 和 SKD11 是最常见的选择,耐磨性好、淬透性稳定;冲次要求更高的场合会用到 DC53 或硬质合金。加工设备上,慢走丝线切割保证镶件的配合精度,CNC加工中心负责模架和复杂型腔,电火花用于清角和深腔部位。
模具寿命是采购方最容易忽略的指标。一副设计合理的连续模,冲次可以达到几十万甚至上百万次;而设计粗糙、热处理不到位的模具,可能十几万次就出现刃口崩裂、毛刺增大。询价时不妨直接问一句:这套模具的设计寿命是多少冲次?易损件如何更换? 能答清楚细节的深圳模具厂,通常生产管理也更规范。
从图纸到成品:冲压件定制的完整流程
规范的冲压件定制流程一般包含以下环节:
- 图纸评审(DFM):工厂工程部检查公差是否合理、是否有难以成形的结构、材料利用率如何。这一步做得好,能省下大量试模时间。
- 模具报价与开模:确认模具结构(单工序模、复合模还是连续模)、模具费用和分摊方式。
- 打样确认:提供首件样品和尺寸报告,客户确认外观、装配和功能。
- 小批量试产:验证模具稳定性和工艺参数,通常几百到几千件。
- 批量生产与检验:按IQC、首件检验、巡检、出货检验的流程控制品质。
- 表面处理与包装:电镀、喷涂、钝化等外协工序完成后,按客户要求包装出货。
交期方面,常规结构件从确认图纸到首批交货,一般在15~25天之间;如果涉及多套模具或复杂表面处理,需要适当留出余量。采购排产时最好把打样确认的时间也算进去,避免压到最后一周才发现尺寸要改。
典型应用:焊机配件与机箱机柜
在深圳的五金冲压需求中,逆变焊机配件和机箱机柜占了相当大的比重,这两类产品的要求也很有代表性。
逆变焊机配件包括外壳、散热风道、铜排、接线端子、安装支架、面板等。焊机工作电流大、发热明显,因此对铜排的导电截面、端子接触面平整度、散热件的通风开孔率都有明确要求。同时焊机经常在工地、车间等环境中使用,防腐和抗振性能不能马虎。这类配件通常需要冲压、折弯、攻牙、表面处理多工序配合,能做到焊机配件批发级别稳定供货的厂家,产能和品控都要过关。
机箱机柜加工则更偏向钣金综合能力。一个标准机柜可能涉及激光切割下料、数控折弯、冲压成形、焊接、打磨、喷涂等多道工序。深圳钣金加工厂的优势在于设备齐全、响应快,能够承接机箱机柜定制这类非标订单,从单件打样到几十台的批次都能安排。
如何判断一家冲压件厂家是否值得长期合作
价格便宜不等于划算。以下几个维度,建议在实地考察或视频验厂时重点确认:
- 设备清单:冲床吨位覆盖范围(常见25T~400T)、是否有高速冲床、折弯机、激光切割机、攻牙机等配套设备。
- 检测能力:是否有二次元影像测量仪、三坐标、硬度计、盐雾试验设备。没有检测手段的工厂,品质基本靠"经验",风险很高。
- 模具自主能力:模具自己开发的工厂,改模、修模响应快,出了问题不会互相推诿。
- 品质文件:能否提供首件报告、尺寸检测报告、材质证明、表面处理检测报告。规范厂家这些是标配。
- 外协管理:电镀、喷涂等外协环节的质量,最终也要由冲压厂负责,看它是否有稳定的合作方和验收标准。
还有一点常被忽视——沟通效率。冲压件定制过程中免不了要改图、调公差、确认样品,一个能及时回复、主动提出工艺优化建议的对接人,比便宜5%的报价更有价值。
关于成本,几个容易被误解的点
很多采购拿到报价单会疑惑:为什么同样的图纸,两家厂差了20%?差异通常来自这几处:
- 材料利用率:排样设计得好,材料利用率能从60%提到80%以上,直接反映在单价上。
- 模具分摊方式:模具费单独收,还是摊进单价,会显著影响单件价格。
- 公差要求:把公差从±0.1mm收紧到±0.03mm,报废率和生产节拍都会变化,成本自然上升。
- 表面处理:镀锌、镀镍、阳极氧化、喷涂的价格差别不小,环保要求高的工艺更贵。
- 订单批量:冲压是典型的规模效应行业,1000件和100000件的单件成本可能差一倍。
所以比价时,一定要把图纸版本、材料牌号、公差标准、表面处理要求和数量对齐,否则比出来的结果没有参考意义。
写在最后
深圳五金冲压件行业的成熟度很高,但"能加工"和"能稳定批量交付"之间还有不小的距离。采购方最该关注的,不是最低报价,而是厂家在模具、材料、检测和交期管理上的综合能力。把这些环节摸清楚,后面无论是五金冲压件加工、机箱机柜加工,还是逆变焊机配件的长期供货,都会顺畅很多。
瑞科华五金(ruikehua.com)专注深圳五金冲压件、五金模具加工与钣金冲压件生产,覆盖冲压件定制、机箱机柜定制、焊机配件批发等需求。如果您手上有图纸需要评估工艺可行性或核算成本,欢迎带着具体参数来沟通,工程团队会给出针对性的建议。