深圳五金冲压件加工全解析:从模具开发到批量交付的实战指南
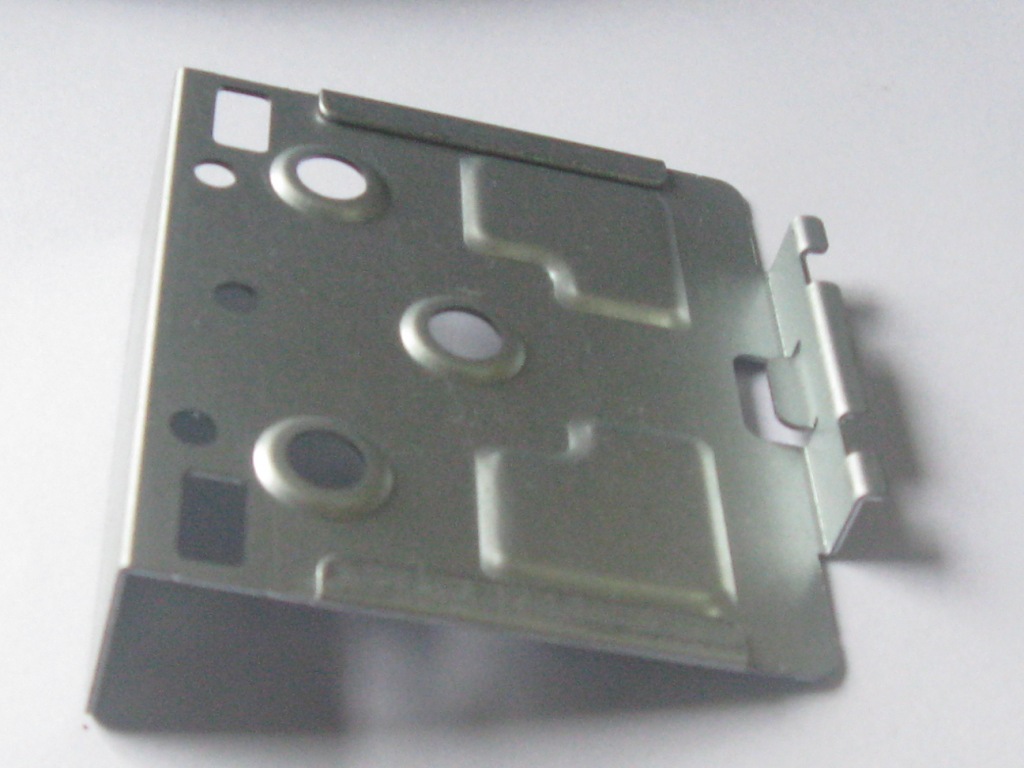
在珠三角制造业的链条里,深圳五金冲压件一直是一个绕不开的环节。无论是通信机柜里的安装支架,还是逆变焊机内部的导电铜排、散热片,背后都离不开冲压这道工序。很多人以为冲压只是"拿模具压一下",但真正做过五金冲压件加工的人都知道,从图纸评审、模具开发、试模打样到批量稳定量产,每一步都可能决定产品最终的装配精度和成本结构。本文结合深圳本地供应链的实际经验,聊聊五金冲压件加工的工艺门道、选型思路,以及如何挑选一家靠谱的钣金冲压件厂家。
为什么深圳成为五金冲压件加工的核心聚集地
深圳及周边的五金冲压产业链完整度,在国内几乎没有对手。一套冲压模具从设计到开模,往往可以在一小时车程内完成钢材采购、慢走丝加工、热处理、精密磨削和外协表面处理。这种配套密度带来的直接好处,就是交期可控、迭代快。
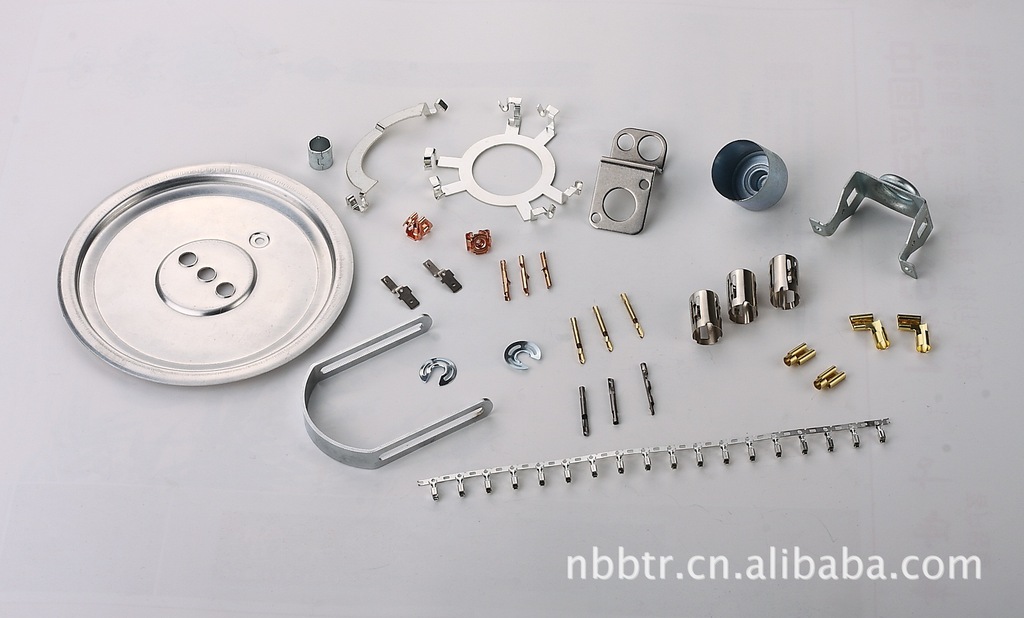
对于采购方来说,选择深圳的五金冲压件供应商,通常能获得几个实际优势:
- 打样周期短:简单单冲模三五天出样并不罕见,复杂级进模也能压缩到两周左右。
- 工艺组合灵活:冲压、折弯、焊接、攻牙、拉丝、喷涂可以一站式完成,减少多供应商协调成本。
- 小批量友好:深圳不少工厂既接几千件的试产单,也能承接几十万件的量产单,适合产品从验证到爬坡的全周期。
- 出口配套经验成熟:RoHS、REACH、盐雾测试等要求,本地厂家大多已经形成标准化流程。
五金冲压件加工的主要工艺类型
提到冲压件定制,很多人第一反应是"开个模冲出来",实际上工艺路线的选择直接影响成本和精度。常见的几类做法各有适用场景:
单冲模与复合模
单冲模结构简单、开模费用低,适合样品验证、小批量试产以及结构简单、工序少的零件。复合模则把落料、冲孔等多道工序合并到一次行程内完成,适合对孔位同轴度、毛刺控制要求较高的产品。
级进模(连续模)
级进模是批量生产的首选。带料在模具内按工位逐步送进,一次冲压可以完成冲孔、切边、折弯、拉伸、整形等多道工序。它的优势是效率高、一致性稳定,缺点是模具投入较大,通常需要年用量达到一定规模才划算。做逆变焊机配件这类结构相对固定的产品,级进模的摊薄成本优势非常明显。
拉伸与折弯成形
除了平面冲裁,五金件冲压还大量涉及拉伸件(如外壳、屏蔽罩、电容壳)和折弯件(如安装板、连接支架)。拉伸件需要关注材料延伸率和压边力控制,否则容易出现开裂或起皱;折弯件则要留意回弹补偿,尤其是1.5mm以上的厚板折弯,角度公差往往需要靠模具修正来保证。
冲压件材料怎么选才不踩坑
材料选型是很多采购容易忽略,但后期最容易出问题的一环。深圳的五金冲压件加工厂常用的材料大致有以下几类:
- 冷轧板(SPCC):成本低、成形性好,适合做机箱机柜内部结构件,但必须做防锈处理。
- 镀锌板(SECC/SGCC):自带防腐能力,是机箱机柜加工最常用的材料之一,焊接和喷涂前需注意表面处理方式。
- 不锈钢(SUS304/301/430):耐腐蚀、强度高,301弹性好常用于弹片、接触件;304适合户外或医疗设备外壳。
- 铝板(5052/6061):密度低、散热好,适合做散热片、设备面板,但折弯时容易开裂,对模具间隙要求高。
- 铜及铜合金(紫铜、黄铜):导电导热性能优异,逆变焊机内部的导电连接件、端子大量使用。
需要注意的是,材料厚度公差和批次一致性会直接影响冲压稳定性。同样是1.0mm的冷轧板,不同钢厂的产品在硬度上可能有明显差异,进而影响毛刺高度和模具磨损速度。负责任的深圳模具厂会在批量投产前做材质确认,而不是拿到料就直接上机。
逆变焊机配件:对冲压精度要求较高的典型场景
逆变焊机配件是深圳五金冲压件的一个重要应用方向。这类产品有几个鲜明特点:
- 内部结构紧凑,配件多为异形折弯件、导电铜排、散热片、安装支架;
- 大电流工况下对导电件的截面积、接触面平整度要求高,毛刺必须严格控制;
- 整机频繁搬运和振动,结构件需要足够的刚性和尺寸一致性;
- 整机出口占比高,对表面处理和环保合规有明确要求。
做焊机配件批发或整机配套的客户,通常会要求供应商同时具备冲压、折弯、攻牙、表面处理的能力,并且能提供首件检测报告和批次追溯记录。这也是为什么选择一家工艺链条完整的钣金冲压件厂家,比单纯比价更有意义。
机箱机柜加工与钣金冲压件的配合逻辑
机箱机柜定制往往不是单纯的"冲压"或"钣金"问题,而是两者的组合。典型的加工流程包括:
- 图纸评审与工艺拆分,确定哪些零件走冲压、哪些走激光切割加数控折弯;
- 冲压件完成孔位、卡扣、加强筋成形,钣金件完成大面积切割与折弯;
- 焊接、铆接、攻牙等组装工序;
- 前处理(去油、磷化)后喷涂或电镀,必要时做丝印、拉丝。
这个流程里最容易出问题的是累积公差。冲压件和钣金件来自不同工序,如果基准不统一,到了总装环节就可能出现孔位对不上、门板缝隙不均等情况。所以在深圳钣金加工的实际操作中,先做装配治具、再定各零件公差的做法,往往比事后修模更省成本。
品质管控:冲压件厂家的分水岭
五金冲压件的品质管控,核心在于"过程稳定"而不是"末端挑选"。一家成熟的深圳五金冲压件厂家,通常会在以下几个节点设卡:
- 来料检验:材料厚度、硬度、镀层厚度、材质证明核对;
- 首件确认:模具上机后首件全尺寸测量,确认合格才批量生产;
- 过程巡检:按批次抽检关键尺寸、毛刺高度、折弯角度;
- 模具维护:建立模具寿命台账,定期刃磨,避免因磨损导致尺寸漂移;
- 出货检验:外观、尺寸、包装、标识全项复核,出具检验报告。
检测设备方面,二次元影像测量仪、三坐标测量机、投影仪、盐雾试验箱是比较常见的配置。如果客户产品涉及汽车、医疗等对追溯性要求高的领域,还需要查看工厂是否具备相应的体系认证和过程记录能力。
如何筛选合适的冲压件定制供应商
面对深圳数量众多的五金加工厂,采购方可以从几个维度做初步判断:
一看工艺覆盖范围。只做冲压的工厂,遇到需要焊接、表面处理的产品就得外协,交期和品质都会增加不确定性。工艺链条完整的厂家,沟通成本明显更低。
二看模具能力。模具是冲压的根基。具备自主设计和制作能力的深圳模具厂,在遇到尺寸调整、结构优化时响应更快,也更愿意配合客户做降本改进。
三看打样与小批量态度。愿意认真对待小单的工厂,通常内部管理更规范。反过来,一上来就要求大起订量的供应商,未必适合产品还在验证阶段的客户。
四看沟通效率。图纸评审是否给出可行性建议、报价是否列明材料与工序、异常处理是否及时,这些细节比价格表更能反映一家工厂的真实水平。
关于报价与交期的一些实话
很多客户在询价时会发现,同样是五金冲压件加工,不同厂家的报价差距可能达到30%以上。这个差异通常来自几个方面:
- 材料是否足厚、是否用正规钢厂货源;
- 模具是否计入摊销,还是按件另外计费;
- 表面处理是自己做还是外协,工艺标准是否一致;
- 检验标准是抽检还是全检,是否提供检测报告;
- 订单量的大小与排产优先级。
所以单纯比价意义不大,更合理的做法是把技术要求、验收标准、包装方式、交付节点都写清楚,再让各家在同口径下报价。交期方面,常规冲压件一般在7到15天,涉及开模的定制项目则要预留15到30天,具体取决于模具复杂度和材料备货情况。
结语
深圳五金冲压件行业的竞争力,不只是"价格便宜",更在于工艺配套完整、响应速度快、能陪客户一起把产品从图纸做到量产。无论是逆变焊机配件、机箱机柜结构件,还是各类钣金冲压件、五金件冲压需求,找对一家懂工艺、肯沟通、品质稳定的加工厂,往往比压低几分钱单价更能决定项目的成败。瑞科华五金(ruikehua.com)深耕深圳五金冲压件加工与五金模具加工领域,提供从冲压件定制、机箱机柜定制到焊机配件批发的配套服务,欢迎有需求的客户带着图纸来聊,把工艺难点提前摊开谈清楚,后面的量产才会顺畅。