深圳五金冲压件:从模具开发到批量交付的完整加工思路

在珠三角制造业版图中,深圳的五金冲压加工一直占据着特殊位置。这里既有成熟的模具配套链,也有密集的电子、电气、通信设备制造企业,形成了从原材料供应、模具设计到冲压生产、表面处理的完整生态。对于需要采购深圳五金冲压件的企业来说,理解这套体系的运作逻辑,往往比单纯比价更能决定项目的最终成败。
本文从工艺、模具、材料、品控和交付几个维度,梳理五金冲压件加工的关键节点,供采购、结构工程师和产品经理参考。
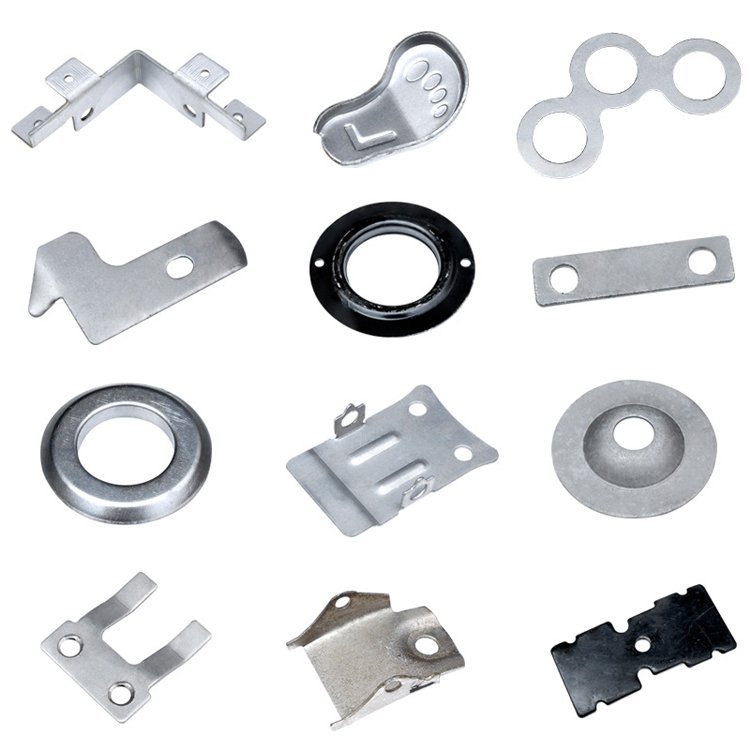
一、深圳五金冲压件的产业配套优势从哪里来
深圳及周边地区聚集了大量模具钢材、标准件、热处理、电镀氧化等配套供应商,模具加工所需的外协环节基本可以在几十公里范围内完成。这种密度带来的直接好处是开发周期短、沟通成本低。一副中等复杂度的连续模,从设计到试模,在配套齐全的情况下通常可以在两到三周内完成首轮验证。
同时,深圳的电子电气产业对精密五金件的需求量大、更新快,倒逼本地钣金冲压件厂家在自动化冲压、在线检测和快速换模方面持续投入。许多工厂已经配备高速冲床、伺服送料机和自动收料装置,能够承接批量稳定、公差要求较严的订单。
另一个容易被忽视的优势是人才。模具师傅、冲压工艺工程师、品质管理人员在这一区域流动性强、经验积累深,处理过大量不同材质、不同结构的案例,遇到成形开裂、回弹超差、毛刺偏大等问题时,往往能较快给出调整方案。
二、五金冲压件加工的主要工艺环节
五金件冲压并不是单一动作,而是由多个工序组合而成的加工系统。常见的工序包括:
- 落料与冲孔:确定零件外形轮廓和孔位,是大多数冲压件的基础工序。
- 折弯与成形:通过折弯、拉深、翻边、胀形等方式获得三维结构。
- 拉伸与变薄:用于壳体、罩盖类零件,对冲压油和模具间隙较敏感。
- 整形与校平:修正回弹、平面度和角度偏差,保证装配尺寸。
- 攻牙、铆接与压铆:在冲压件上集成螺纹、螺母柱、铆钉等连接结构。
工序如何排布,取决于零件结构、材料厚度、批量大小和公差要求。批量较大的产品通常采用连续模一次成形,减少人工转运和定位误差;批量较小的冲压件定制项目,则可能采用单工程模分步加工,以降低模具投入。
三、五金模具加工:决定冲压件品质的第一道关口
行业内常说“模具是冲压之母”,这句话在实际生产中体现得非常直接。模具的间隙设计、刃口材质、导向精度、卸料与顶出结构,都会影响冲压件的尺寸稳定性和外观质量。
在深圳,五金模具加工通常围绕以下几类模具展开:
- 连续模(级进模):适合大批量、结构相对稳定的零件,效率高、一致性好。
- 复合模:在一副模具内完成落料与冲孔等多道工序,适合精度要求较高的平板件。
- 单工程模:结构简单、成本可控,适合打样、小批量或形状复杂的折弯件。
- 拉伸模:用于壳体、杯形件等需要材料流动成形的产品。
选择深圳模具厂时,建议重点确认三件事:模具钢材与热处理方式是否明确、试模报告是否完整、模具寿命和维护方案是否清晰。模具前期的这些细节,往往决定了后期批量生产时的不良率和停机时间。
四、材料与表面处理对使用性能的影响
冲压件的材料选择需要同时考虑强度、成形性、导电导热需求和成本。常见材料包括冷轧板(SPCC)、镀锌板(SECC/SGCC)、不锈钢(SUS304/301)、铝板(5052/6061)、铜及铜合金(黄铜、紫铜)等。
以逆变焊机类产品为例,内部常需要导电铜排、散热支架、屏蔽罩等零件,对导电性、耐热性和尺寸精度都有要求;而外部机箱则更多使用镀锌板或冷轧板,经过喷涂后兼顾防腐和外观。
表面处理方式主要有:
- 电镀锌、镍、铬,提升防腐与装饰效果;
- 粉末喷涂、液体喷涂,用于机箱机柜类外观件;
- 阳极氧化、导电氧化,多用于铝制零件;
- 钝化、磷化,作为涂装前处理或提升耐蚀性;
- 丝印、喷砂、拉丝,用于标识和外观差异化。
需要注意的是,表面处理会带来尺寸的微小变化,对配合精度要求高的零件,应在图纸阶段与加工方确认处理方式和公差补偿方案。
五、冲压件定制流程:从图纸到批量交付
一套规范的定制流程,通常包含以下步骤:
- 需求沟通:确认零件功能、使用环境、批量预期和关键尺寸。
- 工艺评审:评估材料、工序、模具方案和潜在成形风险。
- 报价与打样:提供模具与单件成本,制作样品供装配验证。
- 样品确认:核对尺寸报告、外观、装配效果和表面处理。
- 小批量试产:验证模具稳定性和工序能力。
- 批量生产与交付:按约定周期排产,配合抽检和出货检验。
对于逆变焊机配件、电源外壳这类产品,前期打样阶段建议把装配干涉、散热风道、接地连续性等问题一并验证,避免批量后返工。瑞科华五金在承接此类冲压件定制项目时,通常会在工艺评审阶段就与客户确认关键控制点,减少后续变更成本。
六、逆变焊机配件与机箱机柜加工的实际需求
逆变焊机内部结构紧凑,对五金件的配合精度要求较高。常见的冲压配件包括面板、底板、散热器支架、电感支架、接线端子固定件、铜排连接件等。这些零件往往需要兼顾导电、散热、绝缘距离和装配效率。
在机箱机柜加工方面,除了冲压工序,往往还需要结合深圳钣金加工能力,包括激光切割、数控折弯、焊接、压铆、打磨和喷涂。机箱机柜类产品的特点是尺寸较大、工序较多,对平面度、孔位对齐和外观一致性要求高。
选择机箱机柜定制供应商时,可以重点关注其钣金与冲压的协同能力。如果冲压件和钣金件由同一家工厂完成,孔位基准、装配公差和交期协调会更容易控制。
七、质量控制:批量稳定性比单件精度更重要
很多采购方在初期关注样品是否合格,但真正影响成本和交期的是批量一致性。一套完整的冲压件品控体系通常包括:
- 进料检验:板材厚度、材质证明、硬度与表面状态;
- 首件检验:确认模具状态、尺寸和外观;
- 巡检:按频次抽检关键尺寸,记录工序能力数据;
- 出货检验:核对数量、外观、包装和随货报告;
- 量具管理:卡尺、千分尺、二次元、三次元等定期校准。
对于有装配要求的客户,提供首件尺寸报告和PPAP文件会更有助于来料检验和后续追溯。
八、如何选择靠谱的深圳冲压件厂家
结合行业经验,可以从以下几个方面做初步筛选:
- 是否具备自主五金模具加工能力,还是完全依赖外协;
- 冲床吨位和台数是否覆盖你的零件尺寸与批量需求;
- 是否有同类产品的加工案例,例如焊机配件、电源外壳、机箱结构件;
- 表面处理是自有产线还是外协,交期是否可控;
- 品质文件是否规范,异常处理是否有明确流程;
- 是否支持焊机配件批发类的长期稳定供货。
价格固然重要,但模具寿命、不良率和交期稳定性带来的隐性成本,往往比单价差异更大。建议在打样阶段就观察对方的响应速度和技术沟通能力,这通常是批量合作能否顺畅的先行指标。
九、结语
深圳五金冲压件的竞争力,不只在设备数量,更在于模具、工艺、品控和交付之间的协同效率。无论是逆变焊机配件、机箱机柜结构件,还是各类电子电气五金件冲压,找到一家能够参与前期工艺评审、愿意在细节上花时间的加工方,往往比单纯压低单价更有价值。
瑞科华五金深耕深圳五金冲压件与钣金加工领域,覆盖模具开发、冲压生产、钣金成形和表面处理配套,可为客户提供从打样到批量交付的一站式加工方案。如果有具体的冲压件或机箱结构件需求,欢迎带着图纸和技术要求进一步沟通。