深圳五金冲压件全流程解析:从模具设计到批量交付的关键要点
在制造业高度聚集的珠三角,深圳五金冲压件几乎是绕不开的一环。无论是逆变焊机内部的散热支架,还是机箱机柜上的安装板、连接件,背后都离不开冲压工艺的支撑。很多采购人员在寻找供应商时,关注的往往只是"单价多少",但真正决定产品是否稳定、交期是否可靠的,是模具能力、材料把控和过程检测这三件事。本文围绕深圳五金冲压件加工的实际生产逻辑展开,帮助有冲压件定制需求的企业理清思路。
深圳五金冲压件为何在供应链中占据优势
深圳及周边地区的五金冲压产业带,最大的特点不是单一工厂规模大,而是配套密度高。一套连续模从设计、线切割、热处理到试模,往往可以在几十公里范围内全部完成。这种密集的协作网络带来的直接结果是:
- 打样周期短:结构不算复杂的五金件冲压,从图纸确认到样件交付通常只需 3–7 天。
- 材料采购灵活:冷轧板、镀锌板、不锈钢、铝材、铜材等常用卷料与板材现货充足,小批量也不必承担过高起订压力。
- 工序衔接顺畅:冲压、折弯、焊接、攻丝、表面处理可以分工协作,减少来回转运的时间损耗。
- 出口便利:毗邻港口,对于有海外订单的逆变焊机配件、机箱机柜加工需求,物流响应更快。
当然,产业带优势并不等于每家工厂的水平都一样。同样一张图纸,不同厂家报出的价格可能相差三成,差别往往藏在模具结构、材料等级和检测环节里。
五金冲压件的常见工艺类型
五金冲压件加工并不是单一动作,而是多种成形方式的组合。理解这些工艺,有助于在审图阶段就发现潜在问题。
- 冲裁:包括落料和冲孔,是最基础的工序,决定零件外形轮廓与孔位精度。
- 弯曲:将平板材料折成所需角度,需要重点关注回弹补偿与折弯顺序。
- 拉深:用于制作杯形、盒形零件,如焊机外壳、屏蔽罩等,对材料延展性要求较高。
- 翻边与压筋:提升零件刚性,常见于机箱机柜的加强结构。
- 压铆与攻丝:在冲压件上植入螺母、螺柱,方便后续装配。
- 连续模(级进模)冲压:多工序在一套模具内依次完成,适合大批量、高一致性的订单。
选择哪种工艺,取决于订单批量、精度要求和成本预算。小批量多品种的订单,用单工序模配合数控冲床可能更划算;而年用量数十万件的焊机配件批发订单,连续模摊薄下来的单件成本优势就非常明显。
材料选择直接影响冲压件性能
不少质量问题并非出在设备上,而是材料选错了。常见的冲压材料及适用场景如下:
- SPCC 冷轧板:表面平整、成形性好,适合机箱机柜内部结构件,通常需要后续表面处理防锈。
- SECC / SGCC 电镀锌、热镀锌板:自带防腐层,常用于配电柜、网络机柜等对防锈要求较高的场合。
- SUS304 / 316 不锈钢:耐腐蚀性强,用于医疗器械、食品设备周边配件,但加工硬化明显,对冲压模具磨损较大。
- 铝合金 5052 / 6061:重量轻、散热好,是逆变焊机散热类配件、电子设备外壳的常用选择。
- 紫铜、黄铜:导电导热性能优异,多用于接线端子、导电片等电气连接件。
- 硅钢片:用于电机、变压器铁芯冲片,对毛刺和叠片精度要求极高。
在实际项目中,材料厚度公差、批次间力学性能波动,都会反映到最终尺寸上。规范的钣金冲压件厂家会要求来料附带材质证明,并对关键批次做硬度或拉伸抽检。
五金模具加工:冲压件质量的源头
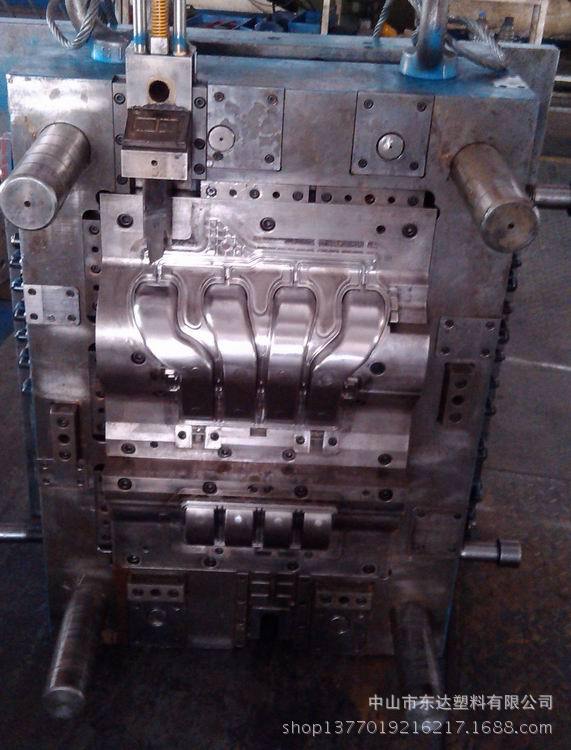
模具是冲压生产的基础,模具做得好不好,量产阶段就会暴露得非常彻底。一套合格的五金模具加工通常涉及以下环节:
- 工艺分析:评估展开尺寸、工序排布、送料方式,避免后续频繁改模。
- 模具钢选择:常用 Cr12MoV、SKD11、DC53 等,视产量与材料硬度决定。
- 热处理:淬火硬度一般在 HRC58–62 之间,直接影响模具寿命。
- 慢走丝与镜面放电:保证冲头与凹模的配合间隙,间隙不合理会直接导致毛刺超标或模具早期磨损。
- 试模与修模:通过首件检测确认尺寸,逐步调整到稳定状态。
深圳模具厂数量众多,但真正具备自主设计能力的团队更值得关注。一个细节是:在报价阶段能否主动提出图纸优化建议,例如把尖角改为圆角、把过窄的筋位加宽,这类 DFM 反馈往往能帮客户省下后期的返工成本。
逆变焊机配件与机箱机柜:典型应用场景
深圳五金冲压件的下游应用非常分散,其中两个方向特别集中。
逆变焊机配件对散热与导电性能要求较高,常见冲压件包括散热片、风道隔板、变压器夹件、面板、接线端子、提手支架等。这类配件往往需要与整机的电气参数匹配,因此尺寸一致性比外观更重要。对于有焊机配件批发需求的企业来说,供应商能否保证不同批次之间的冲压件尺寸稳定,直接影响到整机装配效率。
机箱机柜定制则更强调结构强度与装配精度。标准 19 英寸机柜的立柱、横梁、U 位安装孔、导轨支架等,都需要孔位精准对应,否则现场安装时就会出现错位。这类订单通常是冲压与钣金工艺结合:先用数控冲或激光切割下料,再折弯成形,局部位置用冲压模具批量生产标准件。
除此之外,电子通信设备、仪器仪表、汽车零部件、家电、LED 照明、电池与新能源设备等行业,也都是五金件冲压的重要需求方。不同行业对认证要求差别明显,例如汽车类零件往往需要 PPAP 文件,医疗类则关注材料合规与清洁度。
质量检测:不能只靠眼睛看
判断一批深圳五金冲压件是否合格,需要数据支撑,而不是"看起来差不多"。规范的检测流程一般包含:
- 首件检测:每批次开机后、换模后必须做首件确认,与图纸逐项核对。
- 尺寸测量:二次元影像仪、三次元测量机、投影仪,用于关键尺寸与形位公差验证。
- 毛刺检查:毛刺高度通常控制在一定范围内,超出会影响装配安全与导电性能。
- 硬度与材质检测:确认材料是否符合图纸标注牌号。
- 盐雾试验:评估镀锌、镀镍等表面处理的防腐能力。
- ROHS / 环保检测:出口订单常要求提供相关报告。
对于长期稳定供货的项目,还可以通过 CPK 数据评估工序能力,看尺寸分布是否集中在公差中值附近。这一步很多小厂做不到,但对客户来说,这是判断供应商是否值得长期合作的重要依据。
表面处理与后工序配套
冲压完成只是半成品,后续处理同样影响成品表现。常见的表面处理方式包括镀锌、镀镍、镀锡、达克罗、钝化、阳极氧化、电泳、喷粉和喷漆。选择时需要综合考虑使用环境、导电要求和成本。
例如用于户外的机箱机柜结构件,通常会选择镀锌加喷粉;而电气连接类冲压件为了保证导电性,往往采用镀锡或镀镍处理,并且要控制镀层厚度均匀性。需要提醒的是,表面处理会带来一定的尺寸变化,对配合精度要求高的零件,应在图纸上标注"处理后尺寸"还是"处理前尺寸"。
冲压件定制的标准流程
一个清晰的定制流程,能大幅降低沟通成本和返工概率:
- 需求沟通:明确用途、批量、使用环境与关键尺寸。
- 图纸评审:供应商提出可制造性建议,确认公差与材料。
- 报价评估:区分模具费与单件加工费,注明包含的工序。
- 模具设计制作:确认模具方案与试模时间。
- 样品送确认:附检测报告,客户装机或试装验证。
- 小批量试产:验证工序稳定性与装配匹配度。
- 批量生产与出货检验:按约定标准抽检或全检。
- 包装交付:根据运输方式决定防锈、防变形包装方案。
如何挑选靠谱的深圳五金冲压件厂家
面对众多供应商,可以从以下几个维度做筛选:
- 模具能力:是否具备自主设计与制作能力,还是全部外发。自主能力强的厂家,改模响应更快。
- 设备匹配度:冲床吨位范围是否覆盖你的零件尺寸,是否配备高速冲床与数控折弯设备。
- 检测手段:有没有二次元、三次元等基础测量设备,能否提供检测报告。
- 材料渠道:是否有稳定的钢材、铝材、铜材供应商,能否提供材质证明。
- 报价透明度:模具费、材料费、加工费、表面处理费是否分项列明。
- 交期承诺:打样与量产分别需要多久,异常情况如何沟通。
以深圳本地的五金冲压件加工企业为例,瑞科华五金在钣金冲压件、机箱机柜加工、逆变焊机配件等方向积累了较多配套经验,从模具开发到批量冲压、表面处理可以形成较为完整的链条。这类一站式配套模式的好处在于责任边界清晰,出现问题时不需要在多家供应商之间反复追溯。
常见问题解答
问:冲压件的起订量是多少?
要看是否需要新开模具。使用现有模具的订单,几百件也可以安排;若涉及新模具,通常会有一定的首单量要求以摊薄模具成本。
问:打样一般要多久?
简单折弯件、激光切割件通常 2–3 天;涉及新模具的冲压件,一般 5–10 天,复杂连续模会更长。
问:冲压件常规公差能做到多少?
普通冲压件一般在 ±0.05mm 到 ±0.10mm 之间,精密件可以做到 ±0.02mm 左右,具体取决于材料厚度和结构特征。
问:模具费怎么算?
通常与工序数量、模具尺寸、精度要求相关。工序越多、结构越复杂,模具成本越高。部分厂家会在达到一定采购量后返还模具费,这可以在谈价时明确。
结语
深圳五金冲压件的采购,本质上是在选择一条稳定的生产链条。价格固然重要,但模具是否合理、材料是否达标、检测是否到位,才是决定长期成本的关键。建议在正式下单前,先做小批量试产,通过实际装配效果来验证供应商的能力。把图纸要求、验收标准、包装方式提前约定清楚,后续合作会顺畅很多。